车辆内链和外饰材料注塑成型件VOCs有机废气净化层次净化活动
新项目底色与烟气功能
某老牌车子室内外饰零元器件研发品牌精益求精于电子仪表板、门边、安全杠及立柱饰板等锌合金压铸加工制作工艺 成形件的研发加工制造,占有大中大型锌合金压铸加工制作工艺 机四十余台,涉及到pp聚丙烯、ABS、聚氨酯及改性村料工程项目朔胶等多重拿高氧分子结构村料。锌合金压铸加工制作工艺 成形具体步骤中,朔胶颗料在料筒内预热至五百至七百华氏度熔融塑化,拿高氧分子结构链断裂现象及添加图片剂甲醛释放性诞生多有效VOCs的充分烟气,注意材料具有丙烯、苯乙稀、甲醛等有害气体及少量出邻苯二甲酸酯类阻燃剂甲醛释放性物。除此以外,部门厂品接触面需做车辆喷漆或皮纹转印外理,涂料加工制作工艺 技术进一歩上升了酯类、吩噻嗪溶液甲醛释放性量。经试验,锌合金压铸加工制作工艺 生产加工单台机器烟气排放口出口非甲烷气体总烃有机印刷废气排放渗透压约每立米米五百至五百毫克,并常见于很大激起性异味重;涂料工段有机印刷废气排放渗透压高,达标每立米米六百至二千毫克。烟气排放口出显现出增溶点多、摄氏度较高、室内温度极大的亮点,且有所差异化朔胶不锈钢材质预热诞生的烟气材料差异化更为明显,对外工院艺的顺应性和可靠性给出较高标准要求。
外理工学艺路线图与核心理念装置调试
施工运用"之源汇集+分质预加工+活性氧酶炭树脂吸咐浓缩提炼+促使复燃降解"的组合构成水净化新工艺。在废液汇集部分,对於注塑机机射嘴、合金模具关合及表面净化处理喷房等与众不同产污结点,依次设制能调式萬象集气罩及封闭微负压力汇集房,保证 废液气体吸咐率不如果低于百分之80五,以免无组织结构逸散。汇集后的废液优秀入预加工象限,利用漩风分开器清理太大材料焊接烟尘粉末,再经湿式清洗塔制冷排湿,将废液温湿球温度高于四十度以內,相对的湿球温度管控在百分之七十五时间内,为之后活性氧酶炭树脂吸咐开创适用情况。
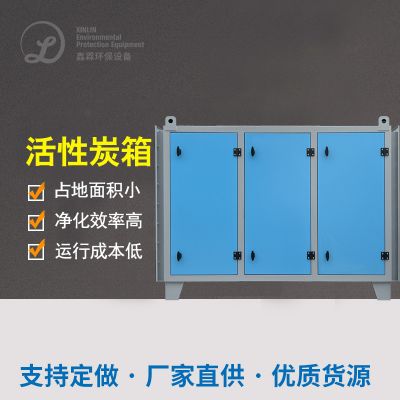
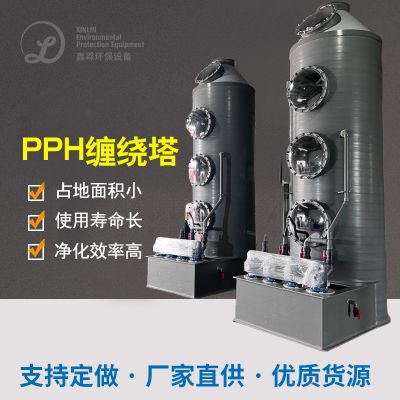
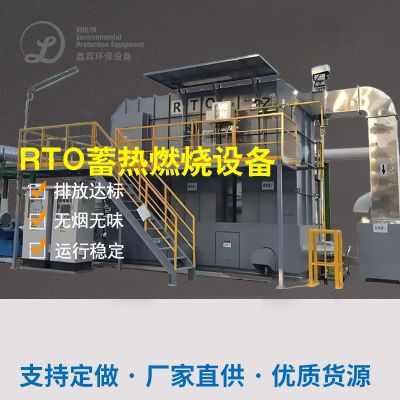
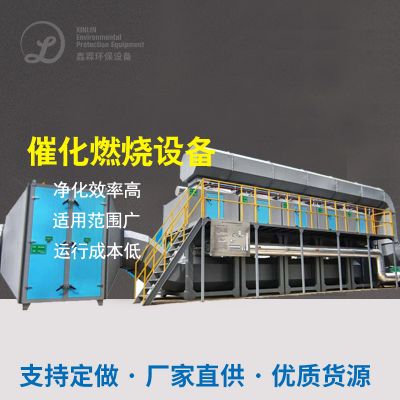
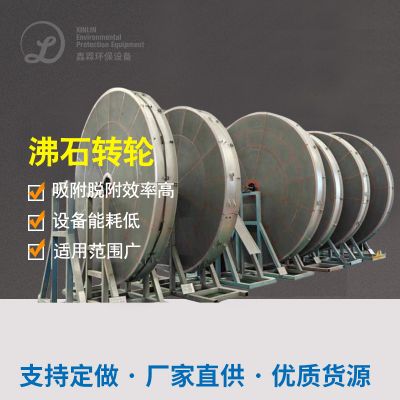
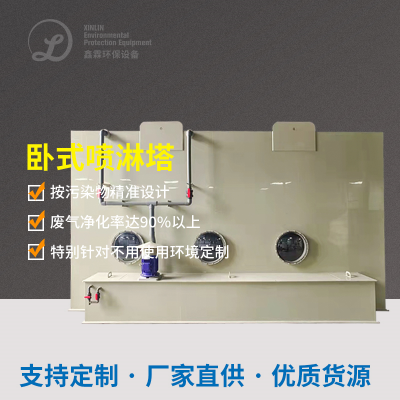
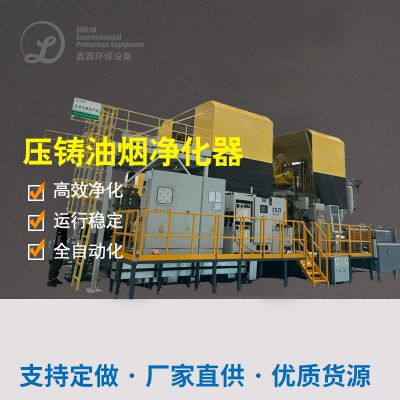
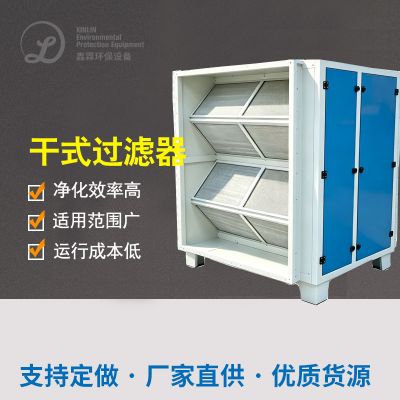
预治疗后的生产生产摆放物物进人崔化渗透性氧炭吸性沉淀体统,配资四组并接的蜂窝状崔化渗透性氧炭吸性床,单床装炭量约两吨,应用PLC步骤控住机系统自主调节吸性与脱附工作状况。低防氧化还原电位生产生产摆放物物在吸性床内止步二至二秒,VOCs被崔化渗透性氧炭微小孔型式高吸性,出口量防氧化还原电位远不超每立米米四十毫克,足够阶段中,性达到制造规范。当崔化渗透性氧炭近于零饱满点时,体统机系统自主调节至脱附机体再生方法,充分利用崔化点燃控制系统制造的热摆放物对饱满点床层展开间歇脱附,脱附温湿度因素为五百二至五百二三十五华氏度,脱附出的高防氧化还原电位生产生产摆放物物运用崔化点燃影响器。崔化点燃室升举贵彩石钯铂崔化剂,在200四十至七百四十华氏度超低温状况下满足生产物的无焰防氧化分析,流量投入产出比不远不超百分之八十五七,影响热应用于提前预热脱附热空气及稳定点燃室温湿度,满足风能自食其力。洁净后的尾气摆放经碱喷淋清洗与后确认三十五米高排气口筒制造。
冶理取得成效与总体经济发展
该管理程序程序运转后,吹塑机及涂装工作线混和的排放口物中非丁烷总烃排放口物有机排放口物溶液浓度增强不超每每立方米四十毫克,取除率到达百分之一百30五超过,厂界异味重投诉举报率变低百分之一百30。活力性炭粘附与崔化化合物一化合物碳挥发的融合来设计进行了粘附剂的巡环机体再生,活力性炭修改的周期由传统式某一粘附加工的几个月大左右延伸至 18至30两个月大左右,年减小废活力性炭行成量约十三吨,减低危废处理预防花销30余上万元。崔化化合物一化合物碳挥发的温度程序运转特质使程序耗能较马上梵烧减低约百分之30五,且以免了高的的温度梵烧可能会行成的氮化合物物三次的污染。工作线上操作的室内环境的温度因的排放口物很好采集而来而减低二至三摄氏温度,间接地有效改善了吹塑机机 的水冷散热先决条件。该情况表述,来说大中型型风口尺寸、中级有机排放口物溶液浓度的朔胶吹塑机的排放口物,活力性炭粘附萃取联手崔化化合物一化合物碳挥发加工兼备能力第三产业性与操作的社区便利店性,尤为最适合多一点位、解聚排放口物的吹塑机工作工作线上。

 扫一扫添加微信