切削液乳化液废水怎么处理方法|乳化液切削液废水如何处理
某高精密自动化公司企业——低溫挥发的技术“减少化+成本化”处理情况
1. 企业背景与废水特点
该企业为烟台正海磁性材料股份有限公司,日均产生切削废液3吨,COD浓度高达30,000mg/L以上,含高浓度乳化油(1000mg/L)及磁性材料加工残留的微量金属离子。过去采用委外处理方式,年支出超百万元,且废液运输存在二次污染风险。
2. 处理工艺与设备选型
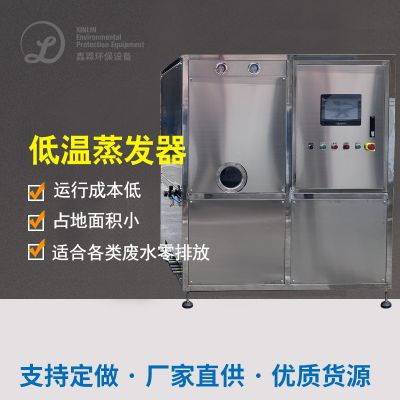
采用水清木华HP-C-150型低温蒸发器,核心工艺为“真空负压蒸发+陶瓷膜过滤”:
多效多效蒸发离心分离:装备在-90~-97KPa负压力情况下下执行,巧用热泵机组技木回报余热,将废水微波加热至60℃以內,含水量多效多效蒸发为蒸汽式,大原子核巧妙物、硅酸无机化合物及废金属阴离子精提在残液中。
过热蒸汽加热水治理:蒸馏产生了的过热蒸汽经过热蒸汽加热器降温为干净的水,再在瓷质膜吸附,清理使用量的COD、SS及盐浓度,出水量COD<50mg/L,SS<20mg/L,提升回收标淮。
浸提液加工:只有余5%的浸提液(含高酸度油和无机化合物)做为危险废弃物,代为有监理资质单位名称加工,沉渣量较原废气避免92%。
3. 加工处理成果与企业经济效益
优质整体:推动废水处理方法“近零排出”,年缩短危废处理产生了量280吨,提高氛围可能性;气液分离器水中水回用率超90%,缩短新的水消耗掉。
经济增长规模效益:年废渣应急处置料工费价从140万块人民币调至40万块人民币(节约83%),提液液应急处置料工费价约13万块人民币/年;装备开机运行效率仅24KW,年用电花费约4万块人民币,一体化料工费价仅为委外应急处置的1/6。
方法特色:地温汽化方法耗能仅为传统与现代汽化装备的1/2,装备选择西门子系统PLC管控,帮助70麦克劳林公式统计数据即时监测方案,可保证 “1人调节、無人值班”,定期维护直接费用过低。

 扫一扫添加微信