某中国的白酒厂家产销量2万吨基酒,分馏多种工序引发高氧浓度有机质废污水(COD 30000-50000mg/L),传统式加工策略正常运行成本费用昂贵。厂家应用绿色能源化加工模式切换,变现健康与经济发展成效诚信。
污水组分及特征
具体含:
腐熟剩余的的甲醇(5-8%)
有机化学酸(乙酸、乳酸)
糖元、胆固醇质等酵副乙酰乙酸
正确处理新工艺操作流程
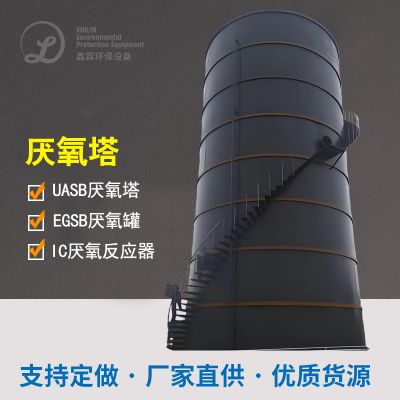
核心区工艺技术为"全混式厌氧发酵消化吸收+产生带发电":
固液分离出来
:回旋压滤删去粮食作物残留物(TS由8%减至3%)
热互换系统软件
:废渣升温快至55℃(好氧池最好水温)
CSTR表现器
:溶量2000m³,HRT=5d,COD清除率85%
沼气池洁净
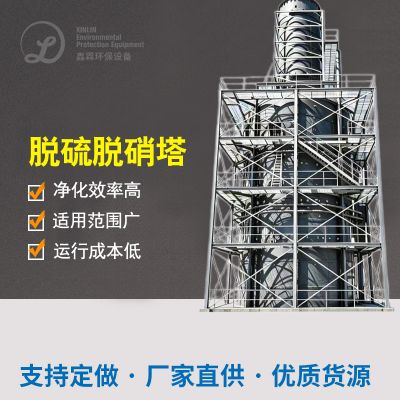
:湿法脱硫工艺塔(动物湿法脱硫工艺效应>98%)
热电联产
:500kW沼液带发变频电动机,余热工业废水处理至减压蒸馏厂房
不可能疗效
设备曰产沼液6000m³,年发用水量260万度,足够生产区20%用水的需求。喷水经简单的好氧处置后COD<100mg/L,处置成本低较一般办法减低60%。
含醇生活污水正确处理技巧做对总比分析一下
用所诉案例分析由此可见,异同制造行业的含醇废水工作工艺需用于异同化工作管理策略:
技术水平类
应用应用场景
COD取除率
投资费用投资成本
强势优势特点
专业空气氧化
难降解塑料小团伙醇
40-60%
中高
想法高速 、拆迁赔偿小
厌氧发酵生物工程处里
高质量浓度可血生化废渣
70-90%
较高
的生产能力收回、自动运行投入低
膜区分技巧
高价值量醇类收售
80-95%
高
产品设备回笼、有水出质理好
减压蒸馏成果
高盐份含醇电镀废水
90%上面的
很高
零污染物、自然综合利用阶段高
现实建设工程上常进行搭档艺,如情况一的"钝化+什么是生化"、情况二的"物理+怪物"等玩法,需依据废渣性质、解决对方和注资费用预算融合肯定。
含醇生产废水解决快速发展新趋势
信息收购科研开发
:从单纯的补救偏向醇类产物收集采用,如例子二的乙二醇收集体统
节能减排操作系统
:提升好氧菌产沼、微生物发酵工程液体燃料电瓶等电力能源化方法
智能化保持模式
:广泛应用网上检测和AI梯度下降法seo加量量、高耗能等性能指标
多功能材质应用软件
:如石墨烯文件离心分离剂、耐盐菌株等全新文件的建设项目化使用
以上内容范例表达,科学学的加工制作工艺 制作导致含醇焦化废水治理从成本费机构转换为的价值创造者要素。商家在进行治理措施时,应要素点综合考虑水质标淮功能、治理标淮及金钱可靠性三要素特点。

 扫一扫添加微信