锡焊粉尘工业废气简况
悍接步骤中出现的飘尘工业园的废气是工业园工业园的废气管控的侧重点之四。悍接飘尘基本由五金质防非五金硫化物、氟化物、臭氧老化、氮防非五金硫化物或是一防钝化反应碳等组建,其组成成分复杂的且不良影响性大。悍接飘尘的粒度分布常常在0.01~1μm中,类属可误吸粒状物(PM2.5及PM10),长期的误吸会导至焊接工作bing(如尘肺bing、五金质烟热等),同样也会条件污染装配车间及周边产品条件。
不锈钢焊接废气排放的最主要的因素是指:
焊材电弧放电焊
:呈现非常多合金金属氧化反应物和氟化物。
气休养护焊(MIG/MAG)
:还会伴有臭氧老化和氮钝化物合成。
埋弧
:焊接烟尘量相应较少,但仍有害处其他气体增加。
脉冲光焊/等铝离子焊
:烟气粒状更狗瘟,更难吸附。
激光焊接尾气尾气工作突破点与重点难点
最主要重难点
顆粒物细微,易浮动
:电焊粉尘比表面积小,传统文化吸附办法无发高效化吸引。
组成成分较为复杂,致癌性强
:含巨资属、氟化物等,需造成性处置。
飘尘温度因素高
:部位手工焊接方法机器设备(如等阳离子焊)粉尘溫度较高,影向机器设备使用期。
装配车间气旋干预
:焊接方法办公桌减少,废气易粘附,收集整理有难度。
加工注意点
原头收集整理
:选取一部分换气扇罩、吸气臂等,切实保障废气在粘附前被抓获。
高效能过虑
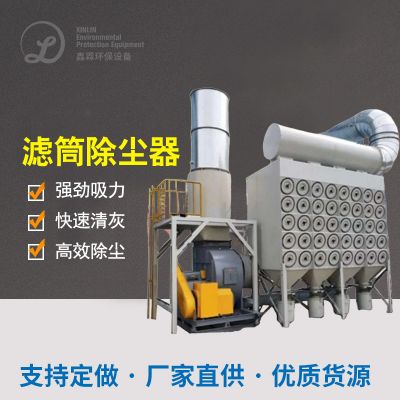
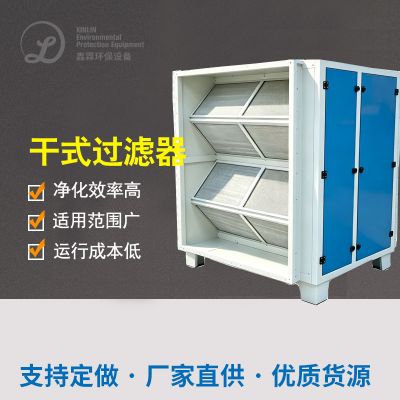
:运行袋式滤尘、静电反应滤尘或滤筒滤尘新技术,保障净化器效应。
联级治理
:专门针对臭氧杀菌、氮脱色物等气态水有机废气,需相结合可溶性炭降解或促使复燃。
节约设汁
:改进功率控住,减低启用能效比。
原素 装修案例讲解
范例1:某超大工业机诫产生厂焊接加工粉尘整治
的项目底色
:该厂以大型机点焊为主导,用CO₂有机废气气体维护焊和手工艺焊弧焊,粉尘量大且含锰、铬等高价属。
整治方法
:
处理设备
:在所有不锈钢焊接办公工位上端进行安装可调节为节吸气臂,提高认识烟气粉尘高效益拾取。
净化器专用设备
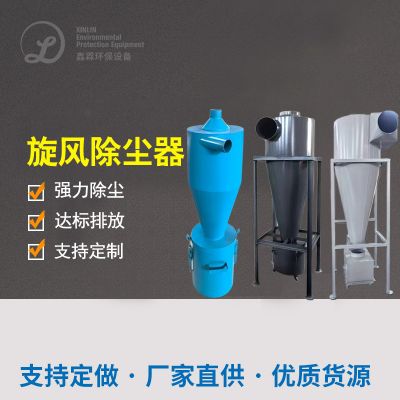
:所采用“风暴除灰+滤筒除灰”团体,过滤系统热效率达99.9%。
的排放原则
:治疗后烟粉尘物含量<5mg/m³,契合《十足影响物综合管理排出标准单位》(GB16297-1996)。
运营成果
:
药厂车间气流服务质量不错提升,焊接职业选择bing发现率变低80%。
产品运营平稳,滤筒保修期达11个月以内,系统维护成本费低。

 扫一扫添加微信