一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
互联网行业难处:
废气排放废弃物比较严重:厨余拉圾堆肥、活性污泥发醇及污水渗漏加工处理站产生高浓硫酸浓度硫化橡胶氢(H₂S)、氢氧化钠(NH₃)、甲硫醇(CH₃SH)及发挥性有机质物(VOCs),厂内及相关恶臭难题出色;
健康合规经营水压:几次因废气酸度超量被居民家庭客户投诉,遭遇停产整顿整改通知安全隐患;
技术应用发展瓶颈:经典化学释放法行驶成本低高亢,年维护成本费用超¥400万;
管理方法薄弱点:烟粉尘因素多样化变化多端,多元化流程不易增强不合格。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
之源管理:
全围合压力差集气:在鑫霖环保卸料坑、发效罐、污水排放解决池等产污点配置防火型集气罩,排风量按5-10m³/min/处开发,包含全流程步骤产污各个环节。
密封带输料整体:使用锥齿轮减速机输料机+正压热力管道,缩减无阻止有机废气治理漏洞。
预办理时间段:
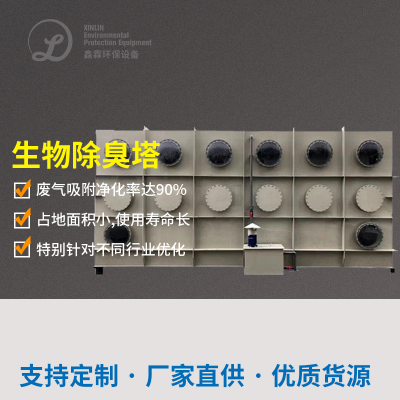
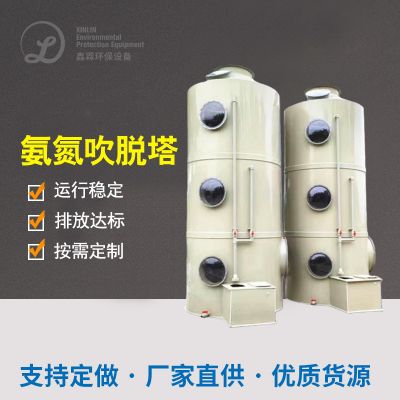
特一级塔:注射渗透型生物工程生物填料(水解酸化菌+反水解酸化菌),生物降解NH₃(高效率≥70%);
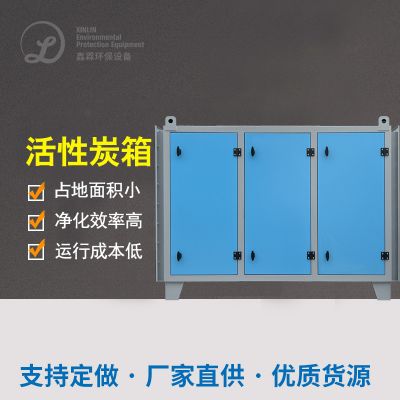
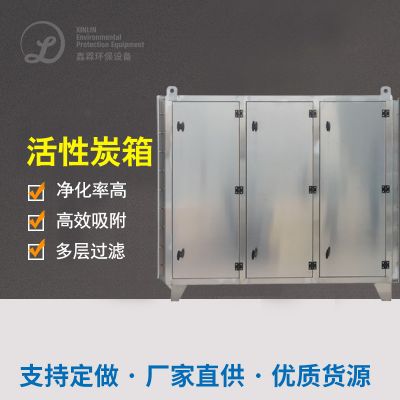
五级塔:更改活性酶类炭仟维层,吸附剂残存VOCs及腐臭味分子结构。
动物预净化处理塔(多级并接):
深层次净化工程第一阶段:
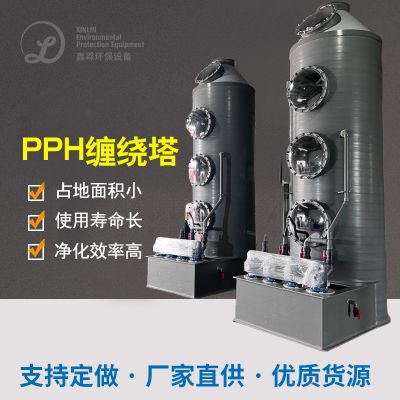
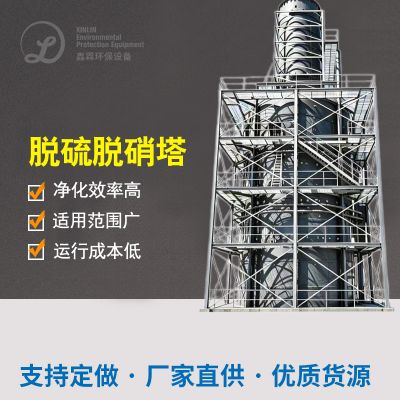
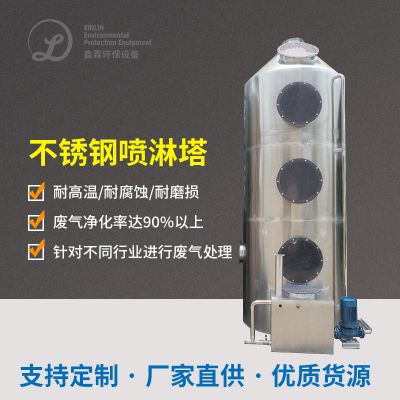
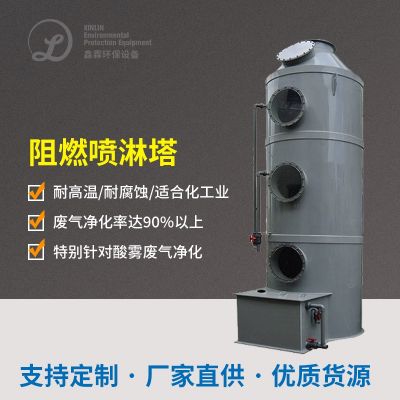
无限循环吸收塔池:NaOH/Na₂SO₃双碱转换开机运行,烟气脱硫高效率≥95%,SO₂排放口≤35mg/m³;
喷洒层设汁:4层逆向工程喷洒,汽液碰触日子≥15秒。
双碱法湿法脱硫塔:
下端加工:
处里功率:配备主功率,粉尘浓度收集率≥99.9%,PM2.5尾气排放≤5mg/m³。
平均温度设定:280-320℃控温执行,VOCs和转化了率≥99%,电能收购 率≥80%;
余热灵活运用:发动机预热中央空调,拉低气体燃料总量。
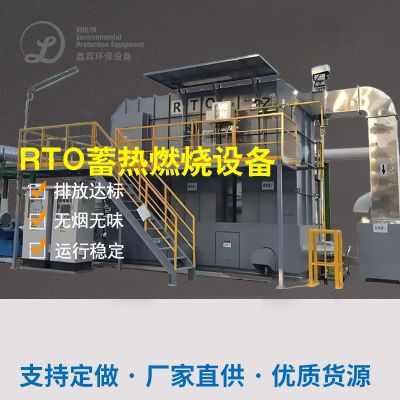
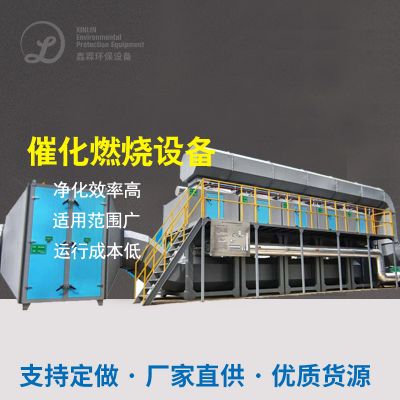
催化氧化丙烷燃烧安全装置(RTO):
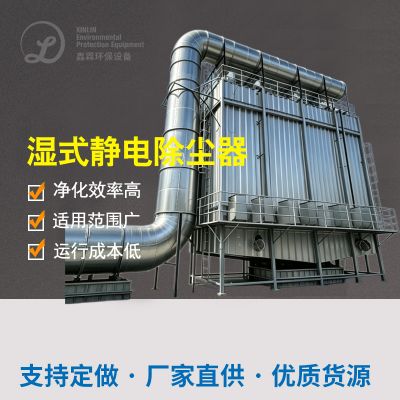
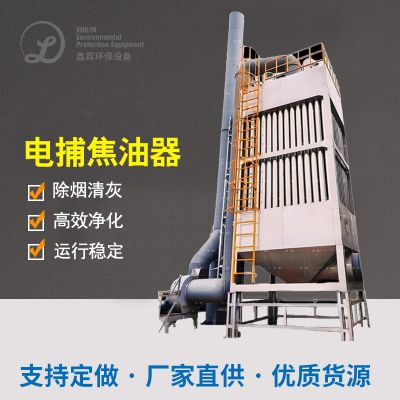
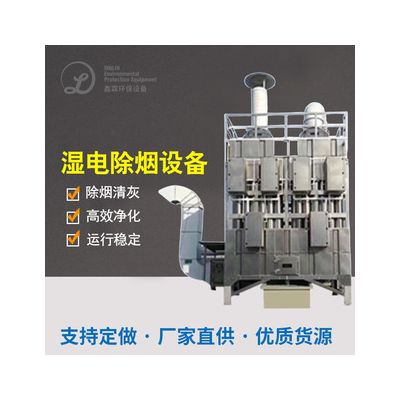
提高效率湿式除静电安装除尘设备器(WESP):
三、设配型号选择与分配
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在动物前处理塔前加设冷冻熟食干涩试验装置,有效控制进气露点≤10℃;
弹性填料界面涂覆疏水表层,促进抗金属刺激性。
具体措施:
存在的问题2:多样化恶臭基本成分(含硫醇类)难降解塑料
生物体塔后分设臭氧老化脱色段,葡萄糖氧化难可降解恶臭有机化合物(如硫醇类);
开展加药系统动物工程酶药物制剂,提升自己微动物工程受性。
应对对策:
瓶颈问题3:氯气与塑炼氢混用时的操作动平衡机
等级分类正确加工处理:生物体塔先分解NH₃,后端开发RTO正确加工处理H₂S及VOCs;
手机在线探测pH值,动态展示调理双碱法湿法脱硫塔的药剂污泥脱水比重。
存在问题:
五、治理 郊果手机验证
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
市场效益分析:
年节省成本化学式去除剂的计量管理费¥400万;
催化氧化烧余热发电量显示达2.5MW·h,减少油料总成本¥130万;
时代高效益:生产区及近郊臭气总体驱除,民众感到服务满意发展至98%,称为的城市绿色环保创一流产品。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信